Artykuł sponsorowany
Jak laser i frezowanie CNC porządkują produkcję neonów do zewnętrznego oznakowania
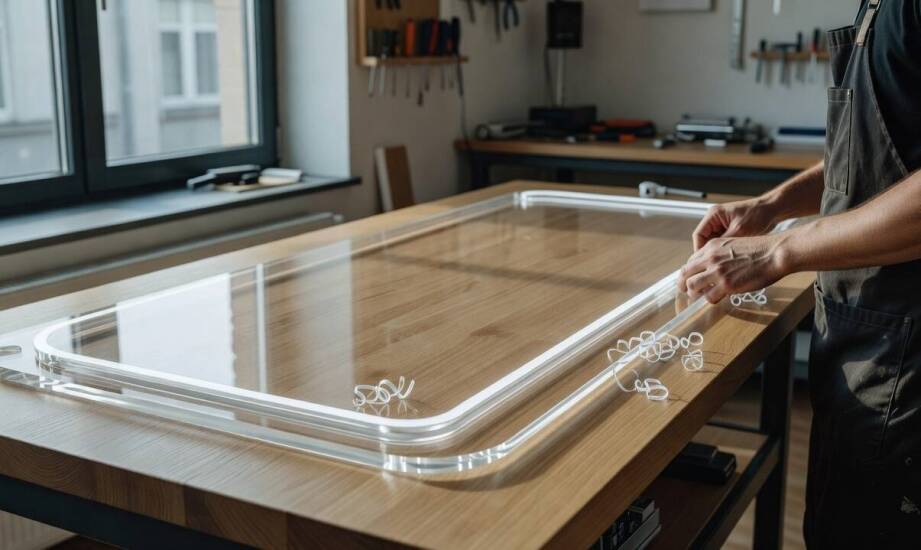
Projekt oznakowania zewnętrznego dla nowoczesnego obiektu przemysłowego zazwyczaj stawia przed wykonawcą bardzo surowe wymagania techniczne i wizualne. Zlecony szyld świetlny musi estetycznie harmonizować z istniejącą elewacją, sprawnie odprowadzać wilgoć i znosić silne podmuchy wiatru. Agencje realizujące tak wymagające koncepcje dla swoich klientów biznesowych doskonale wiedzą, że równomierne rozproszenie światła to tylko jeden ze składników docelowego sukcesu. Trwałość szyldu opiera się przede wszystkim na sztywnej ramie nośnej oraz perfekcyjnym spasowaniu wszystkich zewnętrznych krawędzi. Osiągnięcie takiego rezultatu wymaga bezbłędnej obróbki tworzyw sztucznych już na bardzo wczesnym etapie pracy warsztatowej. Brak zachowania odpowiednich marginesów błędu na starcie prowadzi zazwyczaj do poważnych kłopotów podczas docelowego montażu gotowych liter na fasadzie.
Elementy konstrukcji wymagające wysokiej precyzji
Tworzenie zaawansowanych instalacji świetlnych zawsze zaczyna się od starannego przygotowania bazy materiałowej. Podkład bazowy, zewnętrzna maskownica czołowa, wewnętrzne dystanse oraz specjalistyczne uchwyty montażowe to komponenty wymagające ścisłego trzymania wyznaczonych odgórnie wymiarów. Dokładne docięcie ukrytych elementów decyduje o stabilności całej konstrukcji oraz skutecznie zapobiega przenoszeniu niebezpiecznych wibracji z fasady głównego budynku na delikatne moduły zasilające. Zastosowanie lasera podczas obróbki płaskich arkuszy akrylowych pomaga wyeliminować problem powstawania matowych lub ostro postrzępionych krawędzi. Unika się dzięki temu konieczności angażowania zespołu do dodatkowego, mocno czasochłonnego polerowania obrzeży.
Wartość maksymalnej grubości cięcia i graniczna dokładność zależą tu ściśle od wykorzystywanego modelu plotera oraz parametrów gęstości samego tworzywa. Renomowani dostawcy maszyn przemysłowych wskazują dość często, że najwyższe i najbardziej powtarzalne rezultaty osiąga się zazwyczaj dla litych płyt akrylowych o grubości w przedziale od 6 do 12,7 milimetra. Skoncentrowana wiązka światła pozwala bezpiecznie odwzorować skomplikowane detale wektorowe z firmowego logo, ostre kąty geometryczne oraz wyjątkowo cienkie mostki konstrukcyjne. Metoda ta sprawdza się znakomicie przy unikalnych projektach jednostkowych. Wrocławskie przedsiębiorstwo ELPI często wykorzystuje tak skonfigurowany sprzęt do sprawnej realizacji krótkich serii, dostarczając w ten sposób zaawansowane podświetlane znaki na bezpośrednie zlecenia agencji reklamowych. Cały proces wycinania skomplikowanych kształtów przebiega niezwykle gładko, a obrobione krawędzie zachowują pożądaną przepuszczalność emitowanego światła.
Przewaga frezowania CNC przy elementach nośnych
Cieńsze i bardziej detaliczne struktury trafiają naturalnie na stół roboczy plotera laserowego, natomiast grubsze płyty kompozytowe oraz masywne arkusze tworzyw wymagają już zastosowania tradycyjnych, mechanicznych metod skrawania. Frezowanie daje zdecydowaną przewagę warsztatową podczas wytwarzania głębokich kanałów montażowych i wycinania głównych segmentów narażonych na największe obciążenia fizyczne. Nowoczesne urządzenia wieloosiowe sprawnie obrabiają cięższe bloki techniczne, umożliwiając przy okazji jednoczesne wiercenie głębokich otworów pod gwinty oraz precyzyjne fazowanie brzegów pod odpowiednim kątem. Podobnie jak w przypadku promienia lasera, finalna tolerancja błędów obróbczych wynika wprost ze specyfikacji danego modelu wrzeciona i właściwości fizycznych materiału poddawanego skrawaniu.
Właściwe zintegrowanie obu procesów obróbczych na poziomie jednej hali produkcyjnej ułatwia późniejsze, zupełnie bezproblemowe składanie wszystkich modułów. Umiejętnie poprowadzona linia cięcia w znacznym stopniu ogranicza występowanie groźnych naprężeń wewnętrznych, co zapobiega późniejszym odkształceniom powłoki zewnętrznej gotowej obudowy. Docelowa stabilność wymiarowa materiału przy skrajnie zmiennych temperaturach otoczenia zależy ostatecznie od poprawnego zastosowania uszczelek barierowych i rygorystycznego trzymania się technologii przewidzianej dla danego polimeru. Każdy doświadczony producent neonów sumiennie weryfikuje technikę cięcia pod kątem planowanego zastosowania poszczególnych partii wyrobu. Celowa optymalizacja poszczególnych etapów obróbki fizycznej odczuwalnie skraca całkowity czas powstawania podświetlanych liter i wyraźnie redukuje łączną masę odpadów generowanych podczas pracy warsztatu.
Zewnętrzne systemy oznakowania rzadko funkcjonują w zupełnym oderwaniu od przypisanego im architektonicznego tła przestrzennego. Gotowy do uruchomienia obiekt zazwyczaj organicznie zespaja się z pozostałymi detalami elewacji, co od samego początku rodzi potrzebę jego bardzo ścisłego dopasowania pod kątem barwy i gabarytów. Postrzeganie nowo powstającej instalacji jako integralnego elementu całego budynku narzuca na podwykonawców obowiązek zachowania bezbłędnej precyzji w całym cyklu produkcyjnym. Zbudowana ze sprawdzonych komponentów forma przestrzenna potrafi skutecznie i na długo wyeksponować główny komunikat firmowy, wybijając się na pierwszy plan nawet na tle bardzo surowej i chłodnej fasady. Umiejętne rozdzielenie obowiązków między technologię laserową a obróbkę mechaniczną CNC ułatwia realizację nawet bardzo nietypowych pomysłów, tworząc stabilny fundament wieloletniej trwałości nośnika.
Kategorie artykułów
Polecane artykuły
Jakie są kluczowe cechy spalinowych pomp do wody dla przemysłu?

Znicze ekologiczne - korzyści dla środowiska i alternatywy dla tradycyjnych produktów

Jak posadzki epoksydowe wpływają na efektywność pracy w zakładach produkcyjnych?