Artykuł sponsorowany
Jak ręczna technika TIG wpływa na powtarzalność spoin w seriach ze stali nierdzewnej i aluminium
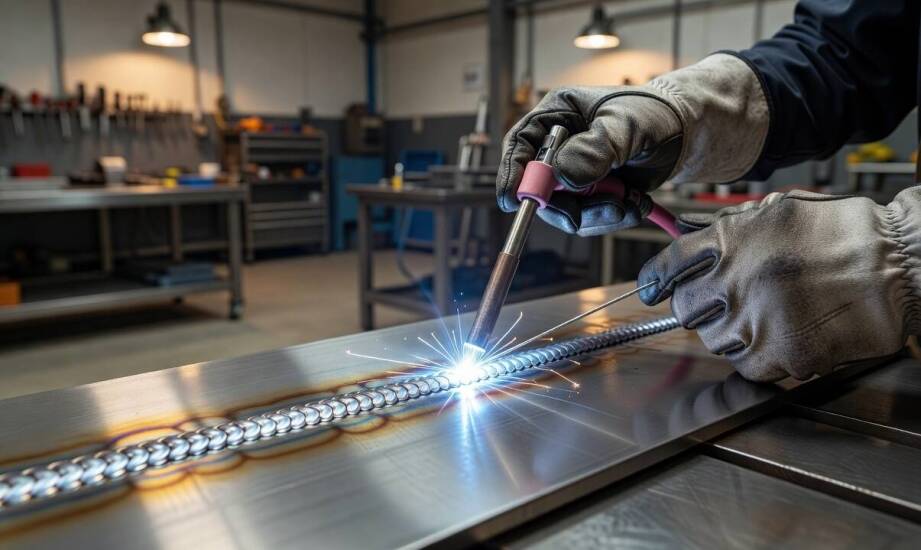
W produkcji seryjnej elementów ze stali nierdzewnej i aluminium ta sama spoina może wyglądać poprawnie wizualnie, a mimo to znacznie różnić się wytrzymałością mechaniczną pomiędzy poszczególnymi egzemplarzami. Problem ten dotyka wielu zakładów przemysłowych, gdzie rygorystyczne normy techniczne wymuszają absolutną spójność strukturalną każdego produkowanego detalu. Powtarzalność łączenia zależy w głównej mierze od ścisłej kontroli parametrów w trakcie ręcznej pracy. Nawet minimalne odchylenia w prowadzeniu palnika lub tempie podawania drutu przenoszą się bezpośrednio na właściwości nośne gotowej konstrukcji. Osiągnięcie jednolitego standardu wymaga od operatora nie tylko wiedzy na temat metalurgii, ale przede wszystkim wypracowania stabilnej pamięci mięśniowej.
Przeczytaj również: W jaki sposób projektowanie ogrodzeń może wpłynąć na wartość nieruchomości?
Jak parametry manualne wpływają na geometrię spoiny?
Proces łączenia metali w osłonie gazów obojętnych wymaga pełnej koordynacji obu rąk, z których jedna prowadzi uchwyt spawalniczy, a druga dozuje drut dodatkowy. Kąt pochylenia palnika w stosunku do osi ruchu decyduje o prawidłowej osłonie gazowej i kierunku wprowadzania ciepła. Zazwyczaj za punkt wyjścia przyjmuje się wartości rzędu 15–20 stopni. W praktyce przemysłowej nachylenie to ewoluuje w zależności od grubości łączonych blach oraz dostępności miejsca w skomplikowanym węźle konstrukcyjnym. Każde niekontrolowane odchylenie od optymalnego zakresu roboczego zmienia szerokość lica oraz głębokość wtopienia, co w seriach produkcyjnych prowadzi do odrzutów spowodowanych brakiem pełnego przetopu.
Przeczytaj również: Jak posadzki epoksydowe wpływają na efektywność pracy w zakładach produkcyjnych?
Dystans utrzymywany między nietopliwą elektrodą wolframową a materiałem bazowym stanowi kolejny czynnik wpływający na fizykę procesu. Długość łuku w granicach 3–5 mm traktuje się jako bazową wartość dla wielu standardowych aplikacji, ponieważ zapewnia ona wysoką stabilność zajarzenia i ułatwia precyzyjne celowanie w krawędzie elementów. Wymaga to jednak modyfikacji przy grubszych przekrojach profili stalowych lub przy pracy ze specyficznymi stopami metali. Zbyt mocne odsunięcie dyszy powoduje rozproszenie energii cieplnej i drastyczny spadek penetracji szczeliny.
Przeczytaj również: Zastosowanie kwarcytu naturalnego w architekturze: nowoczesne rozwiązania
Prędkość przesuwu dłoni bezpośrednio warunkuje ilość wkładanego ciepła. Wartości rzędu 10–15 cm/min pojawiają się w literaturze technicznej jako popularny wskaźnik dla bardzo precyzyjnych prac instalacyjnych. Doświadczony spawacz na bieżąco dostosowuje jednak to tempo do wizualnego zachowania jeziorka spawalniczego. Spawanie tig opiera się na ciągłej, płynnej regulacji tych zmiennych w czasie rzeczywistym. Synchronizacja podawania drutu stanowi tu osobne wyzwanie manualne, ponieważ spoiwo musi trafiać dokładnie na przednią krawędź płynnego metalu. Zbyt wczesny lub spóźniony ruch natychmiast psuje rytm układania spoiny, tworząc zgrubienia lub niebezpieczne podtopienia na brzegach. Miarowe dawkowanie materiału dodatkowego buduje równomierny koralik o identycznych parametrach na całej długości.
Stal nierdzewna i aluminium w seryjnych procesach łączenia
Różne grupy materiałowe wymuszają całkowicie odmienne podejście do dystrybucji ciepła oraz fizycznego przygotowania powierzchni. Stal nierdzewna charakteryzuje się relatywnie niską przewodnością cieplną połączoną z wysokim współczynnikiem rozszerzalności liniowej. Oznacza to, że energia z łuku kumuluje się w strefie wpływu ciepła, potęgując ryzyko odkształceń całego elementu. Praca z tym materiałem opiera się na zastosowaniu prądu stałego (DC) oraz rygorystycznym utrzymaniu chłodnego reżimu spawania. Nawet drobne spowolnienia w tempie prowadzenia palnika skutkują przegrzaniem, co objawia się utratą właściwości antykorozyjnych i powstaniem ciemnych tlenków na grani.
Aluminium stawia przed operatorem zupełnie inną barierę technologiczną. Powierzchnia tego metalu naturalnie pokrywa się twardą warstwą tlenku o temperaturze topnienia niemal trzykrotnie przewyższającej temperaturę topnienia samego rdzenia. Łączenie takich detali wymusza zastosowanie prądu przemiennego (AC). Zmiana polaryzacji w cyklu na przemian rozbija powłokę tlenkową i skutecznie wprowadza ciepło w głąb materiału bazowego. Nowoczesne źródła prądu pozwalają na zaawansowaną regulację balansu AC, co eliminuje znaną ze starszych urządzeń konieczność formowania kulki na końcu elektrody. Zyskuje się dzięki temu węższy, znacznie bardziej skupiony łuk, dający precyzyjną kontrolę nad głębokością penetracji.
Niezależnie od obrabianego stopu, obojętny gaz osłonowy w postaci czystego argonu nieprzerwanie izoluje roztopiony metal przed niszczącym dostępem atmosfery. W zaawansowanych procesach wytwórczych, jakie na co dzień realizuje Estimet, montaż spawalniczy następuje najczęściej po etapach cięcia laserowego i numerycznego gięcia blach. Czystość krawędzi po tej obróbce wstępnej bezpośrednio determinuje jakość przetopu. Wszelkie pozostałości smarów produkcyjnych, wilgoci czy tlenków natychmiast wprowadzają porowatość do struktury, niwecząc cały wysiłek włożony w utrzymanie prawidłowych parametrów dłoni.
Eliminacja błędów ludzkich a stabilność produkcji
Najczęstsze błędy rzutujące na brak spójności w dużych partiach materiału wynikają z chwilowej utraty koncentracji przestrzennej. Należą do nich mikrowahnięcia ręki, zmiana dystansu dyszy od detalu podczas przemieszczania się wzdłuż długiej krawędzi oraz zaburzenie wspomnianego wcześniej rytmu podawania drutu. Każda taka anomalia wymusza zmianę ilości dostarczanego ciepła, co w bezpośredni sposób wpływa na strukturę krystaliczną finalnego łączenia.
W seryjnej obróbce metali o ostatecznej jakości decyduje zautomatyzowany, powtarzalny nawyk pracownika, a nie pojedyncze poprawne zajarzenie łuku na stanowisku. Niezmienne parametry manualne, wypracowane przez lata intensywnej praktyki warsztatowej, dają gwarancję utrzymania rygorystycznych norm. Setny oraz tysięczny element zjeżdżający z linii produkcyjnej zachowuje dzięki nim dokładnie takie same właściwości wytrzymałościowe jak pierwsza sztuka poddana testom referencyjnym.
Kategorie artykułów
Polecane artykuły

Jakie są kluczowe cechy spalinowych pomp do wody dla przemysłu?

Znicze ekologiczne - korzyści dla środowiska i alternatywy dla tradycyjnych produktów

Jak posadzki epoksydowe wpływają na efektywność pracy w zakładach produkcyjnych?
